


Bei Addit sind wir auf die Verarbeitung von Baustahl, Edelstahl und Aluminium spezialisiert. Jede dieser Materialgruppen erfordert einen individuellen technologischen Ansatz – von den Bearbeitungsparametern und Umformverfahren bis hin zu den Anforderungen an die Oberflächenqualität des fertigen Bauteils.
Aus diesem Grund sind bei Addit die Prozesse für die einzelnen Materialgruppen vollständig voneinander getrennt – hinsichtlich Personal, Kompetenzen, Maschinen und Werkzeugen. Wir verwenden dedizierte Maschinen, Werkzeuge, Vorrichtungen, Schablonen und Arbeitsplätze. Unsere Bediener durchlaufen separate Schulungsprogramme, die speziell auf das jeweils verarbeitete Material abgestimmt sind.
Wir bieten eine umfassende Projektabwicklung – von der Materialvorbereitung und dem Schneiden über Biegen, Einpressen und Widerstandsschweißen bis hin zu Schweißen, Schleifen und Oberflächenbehandlung. Dadurch können die einzelnen Arbeitsschritte innerhalb eines durchgängig geplanten Fertigungsprozesses durchgeführt werden.
Zum gewünschten Prozess:
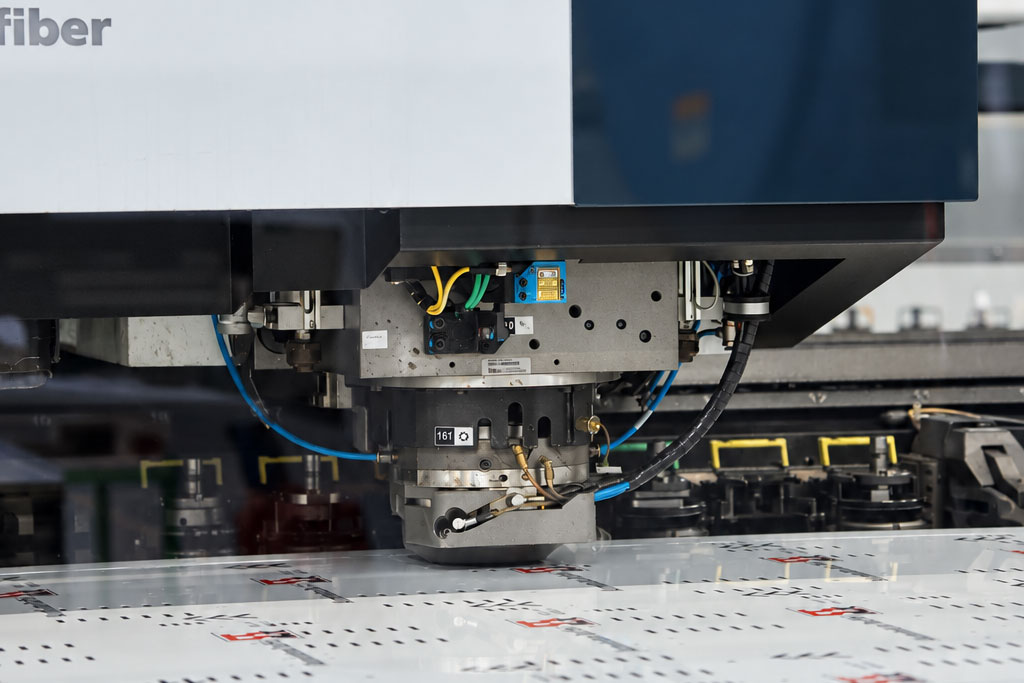
Der Prozess beginnt mit einer vollständigen Kontrolle und Identifikation des Materials. Wir gewährleisten die Rückverfolgbarkeit der Schmelznummer, während das Nesting unternehmensweit gesteuert wird, um die Anordnung der Bauteile auf den Blechtafeln zu optimieren, den Materialabfall zu reduzieren und die Materialausnutzung zu maximieren.
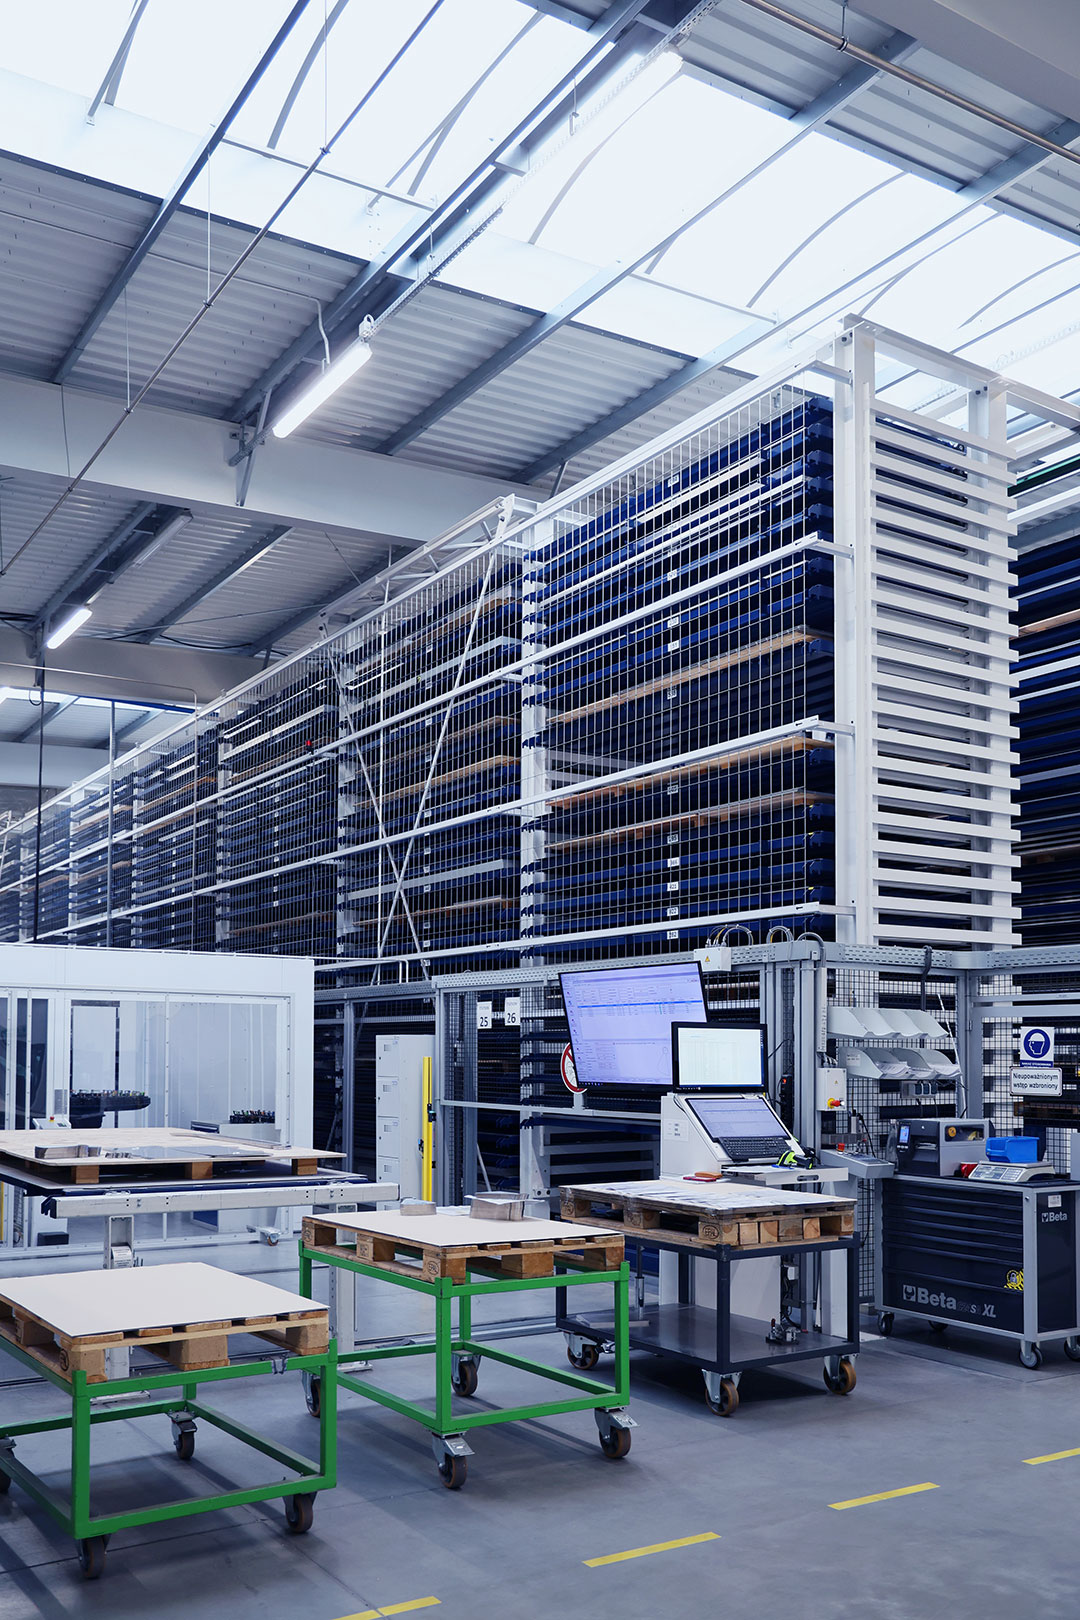
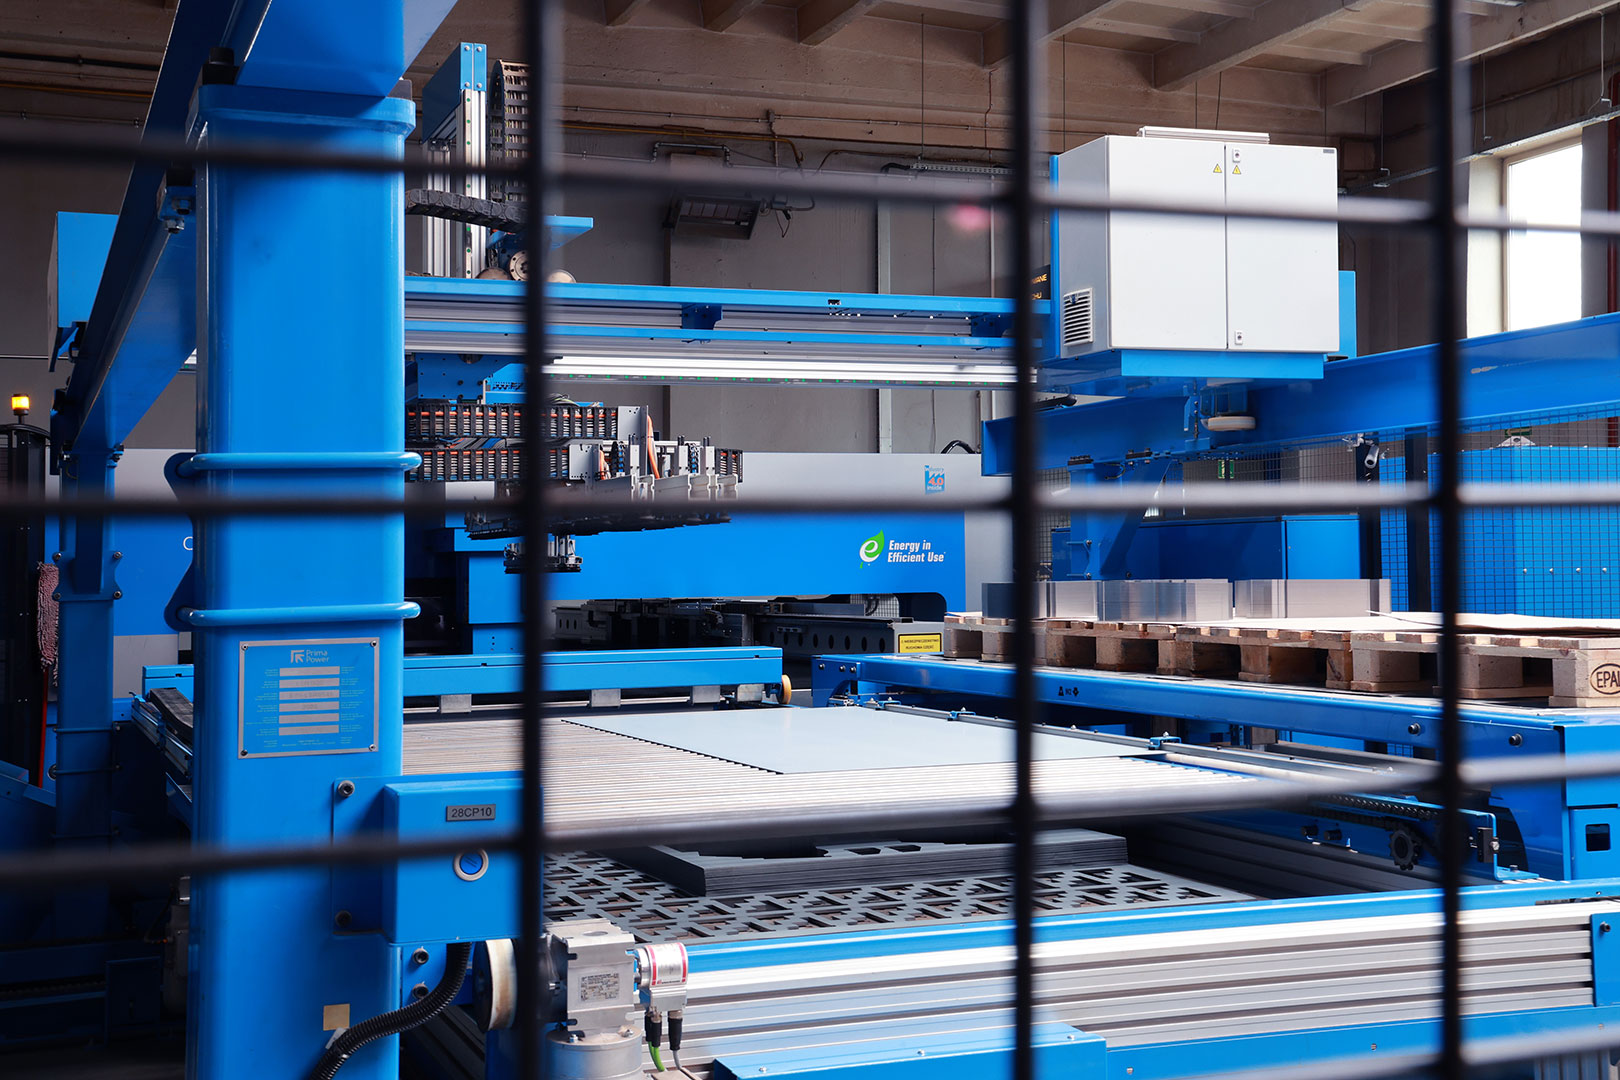
Der Materialfluss wird durch automatisierte Hochregallager sowie automatische Be- und Entladesysteme unterstützt. Das Turmlagersystem arbeitet nach den Prinzipien von Industry 4.0 – die eingelagerten Materialien werden unter anderem nach Materialart und Schmelznummer identifiziert, während der Materialfluss nach dem FIFO-Prinzip gesteuert wird.
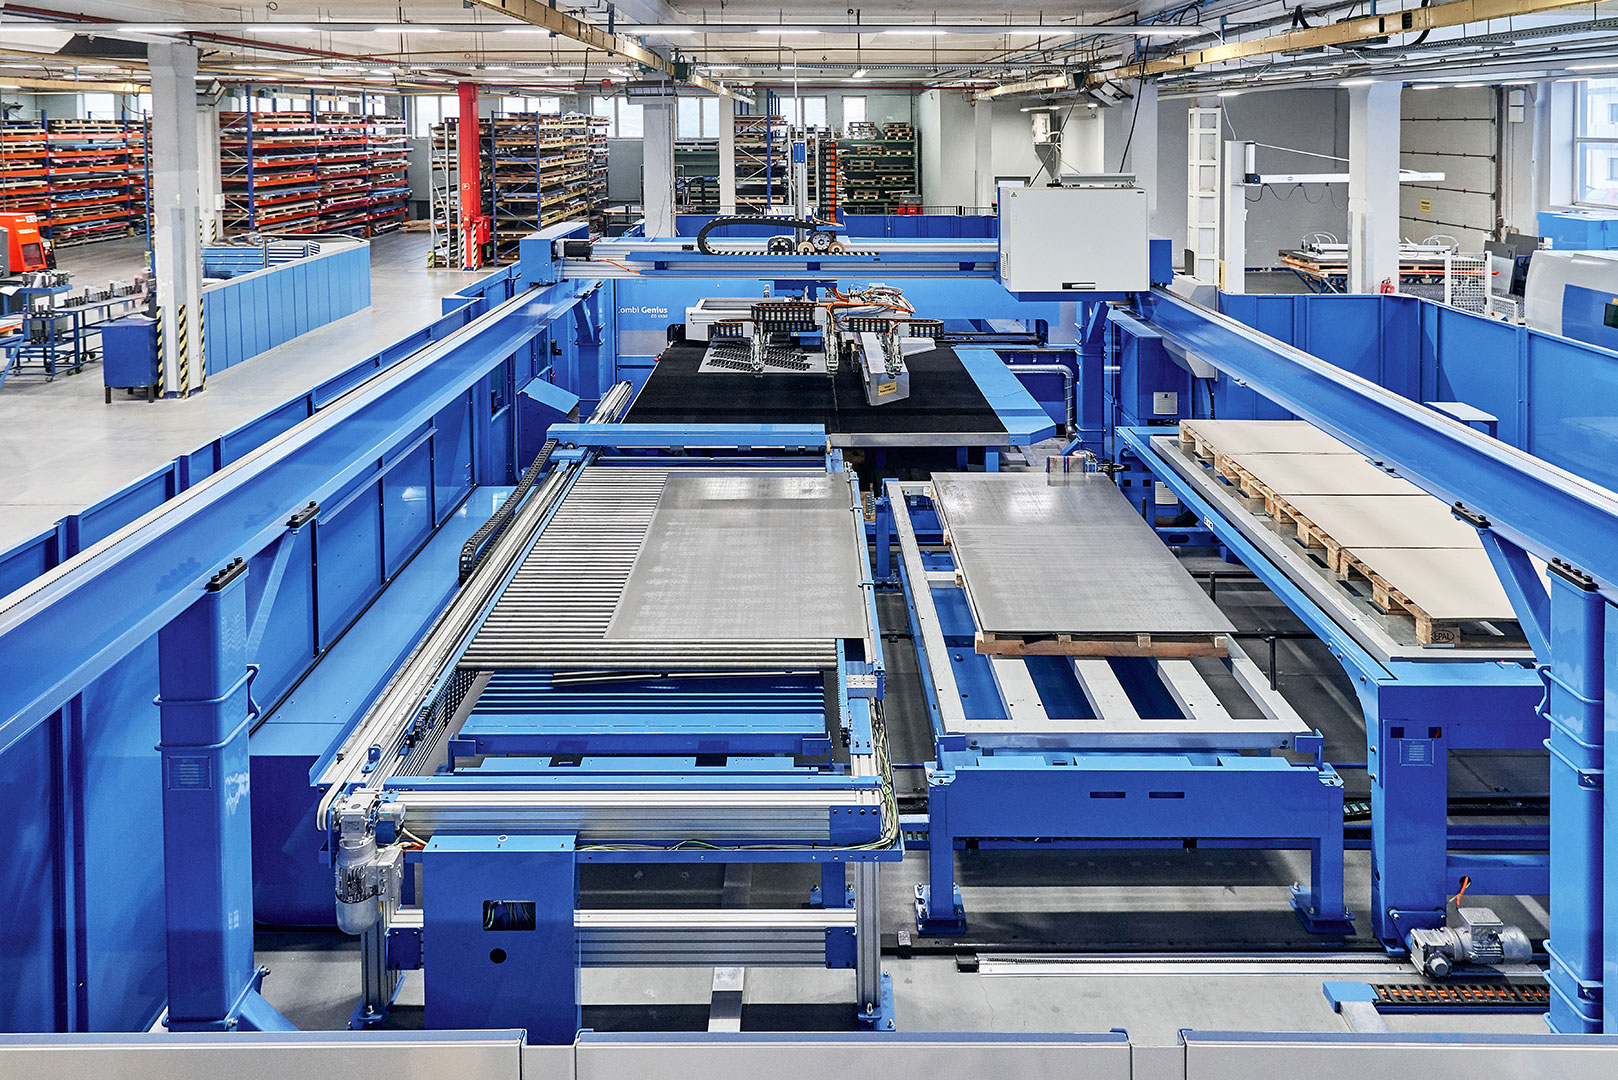
Zum Schneiden und Stanzen setzen wir unter anderem Maschinen von Trumpf und Prima Power ein, darunter vielseitige Combi-Systeme, die Laserschneiden mit Stanzen, Umformen und Gewindeschneiden kombinieren. Dadurch können ausgewählte Arbeitsschritte innerhalb eines einzigen technologischen Prozesses durchgeführt werden, wodurch die Anzahl der Umrüstvorgänge reduziert und die Durchlaufzeit der Bauteile verkürzt wird.
Der standardmäßige Arbeitsbereich der Maschinen beträgt bis zu 3000 × 1500 mm. Das Schneiden erfolgt sowohl mit Sauerstoff als auch mit Stickstoff, wobei die Technologie entsprechend der Materialart und der erforderlichen Kantenqualität ausgewählt wird.
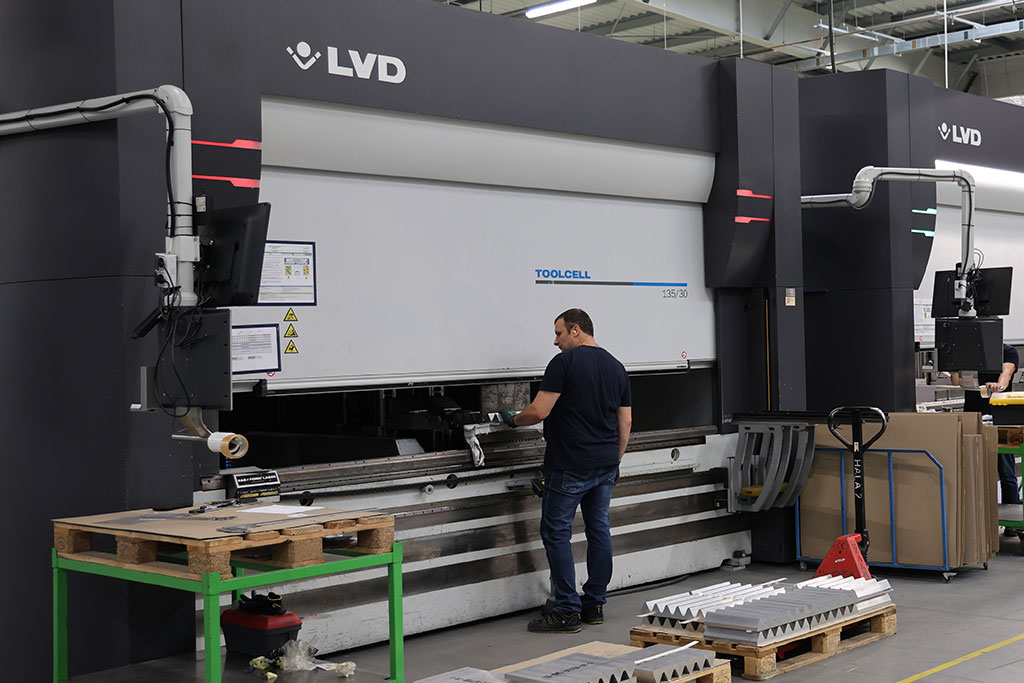
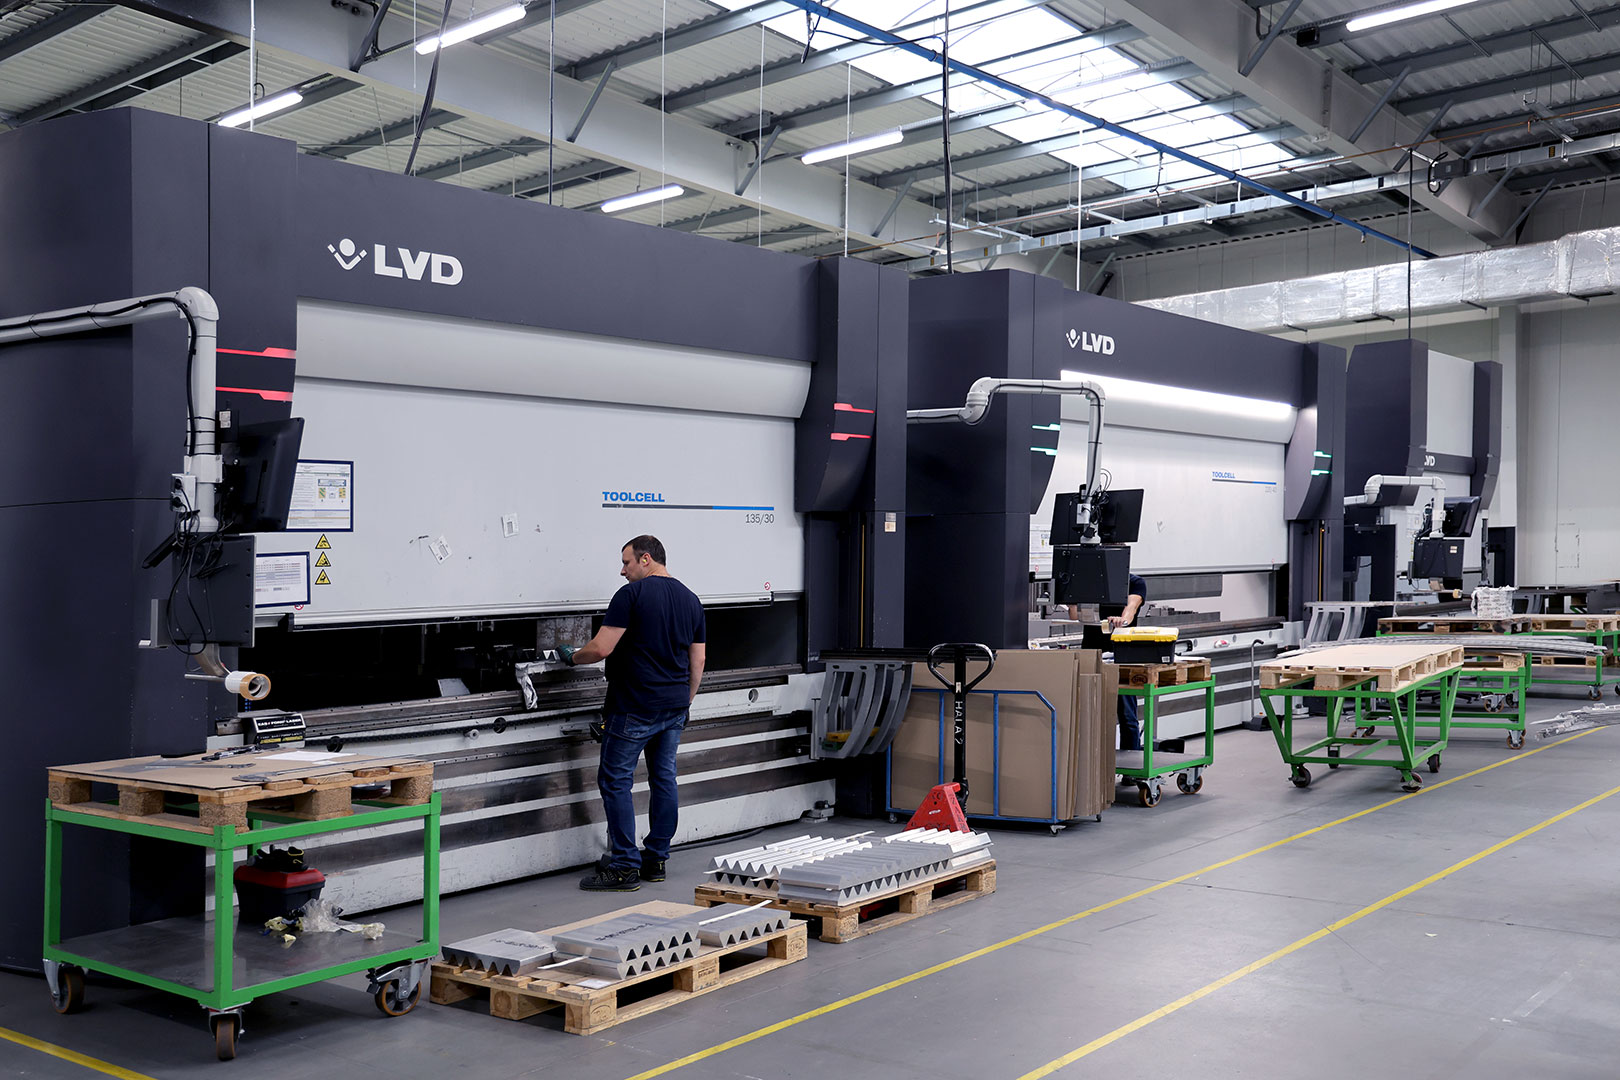
Baustahl, Edelstahl und Aluminium verhalten sich beim Umformen unterschiedlich. Daher sind beim Biegeprozess die richtige Auswahl der Parameter und Werkzeuge sowie die Erfahrung des Bedieners von besonderer Bedeutung. Auch in diesem Prozessschritt wird die Materialtrennung konsequent eingehalten, wobei für die einzelnen Materialgruppen dedizierte Maschinen, Werkzeuge und Vorrichtungen eingesetzt werden.
Unser umfangreicher Maschinenpark an Abkantpressen ermöglicht es uns, die geeignete Technologie entsprechend der Bauteilgeometrie, den Abmessungen, dem Produktionsvolumen und den spezifischen Projektanforderungen auszuwählen. Wir setzen unter anderem Pressen von SAFAN, LVD und Prima Power ein, die mit Lösungen wie Mehrachsensteuerung, automatischer Werkzeugeinstellung und Laser-Winkelmessung ausgestattet sind. Diese Technologien erhöhen die Prozesswiederholbarkeit und reduzieren den Zeitaufwand für die Produktionsvorbereitung.
Unser Maschinenpark umfasst außerdem automatische Winkelkorrektur, Werkzeuge zur Herstellung von Radien, Lösungen für abdruckfreies Biegen sowie Technologien zur Realisierung anspruchsvoller Geometrien. Für großflächige Blech- und Paneelbauteile setzen wir zudem die Fast-Bend-Technologie ein, bei der ein Manipulator das Bauteil während des Prozesses automatisch bewegt und dadurch das manuelle Anheben und Positionieren reduziert.
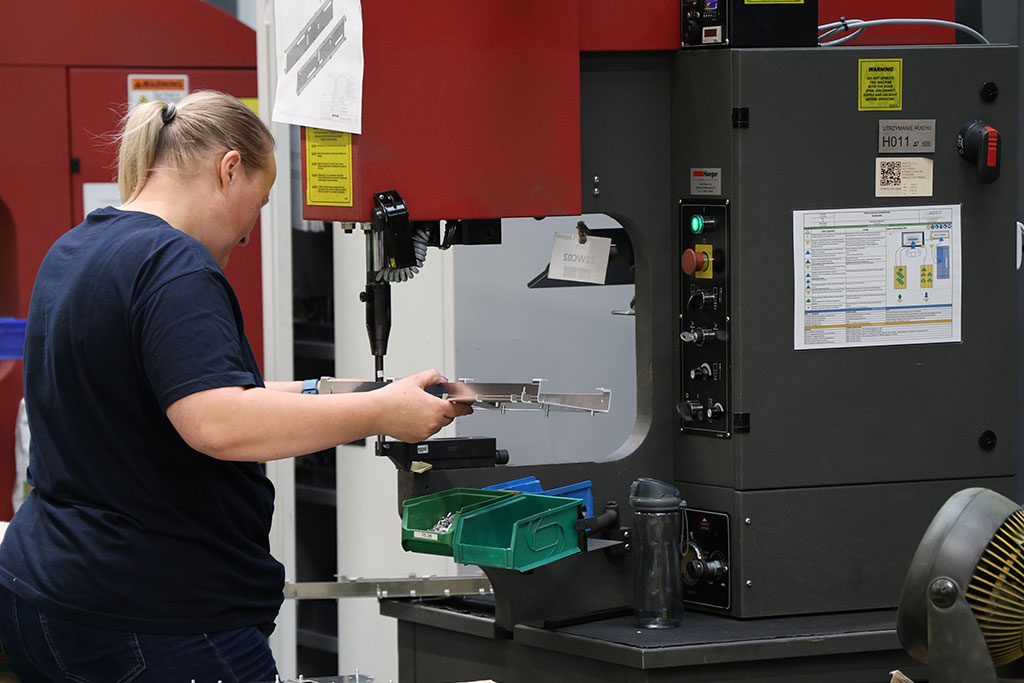
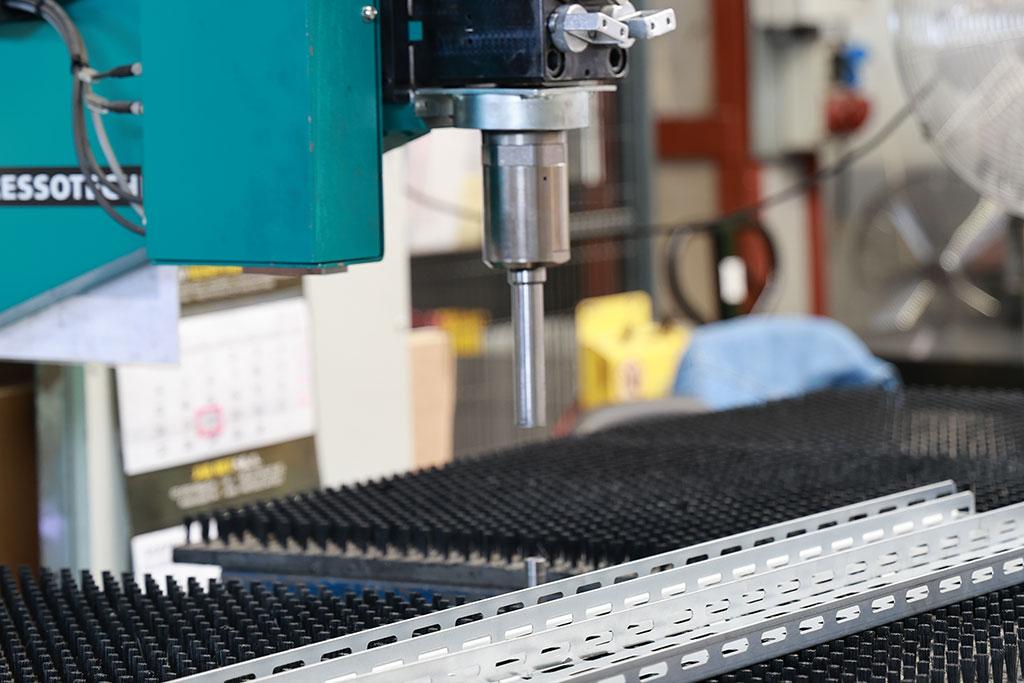
Das Einpressen ermöglicht die direkte Integration von Verbindungselementen in das Bauteil noch vor den nachfolgenden Fertigungsschritten. Auch dieser Prozess folgt dem Prinzip der konsequenten Materialtrennung, wobei Werkzeuge und Vorrichtungen entsprechend dem jeweiligen Prozess und der Materialgruppe ausgewählt werden.
Wir verwenden hydraulische Haeger-Pressen mit Presskräften von 60 und 71 kN, darunter Arbeitsplätze mit modularen automatischen Zuführsystemen, dedizierten Werkzeugen und Lösungen zur Qualitätskontrolle. Die Automatisierung verbessert die Prozesswiederholbarkeit, reduziert das Fehlerrisiko und ermöglicht sowohl die effiziente Umsetzung flexibler Fertigungsaufträge als auch die Serienproduktion.
Die Widerstandsschweißtechnologie wird entsprechend der Materialart, der Bauteilkonstruktion und den Anforderungen an die Verbindung ausgewählt. Dadurch können wir den Prozess gezielt an das jeweilige Produkt anpassen, anstatt eine einzige Lösung für unterschiedliche Materialien und Geometrien einzusetzen.
Unser Maschinenpark umfasst Anlagen von Schlatter, ASPA, SOYER und AWL, darunter Systeme mit Leistungen von bis zu 980 kVA, Mittelfrequenzanlagen mit 1000 Hz sowie CNC-Systeme mit Positionierfunktion. Die vielseitige Ausstattung ermöglicht es, das geeignete Schweißverfahren an die Konstruktion des Produkts anzupassen und gleichzeitig eine hohe Prozessstabilität und Wiederholbarkeit sicherzustellen.
Umfassende Bearbeitung innerhalb eines durchgängigen Fertigungsprozesses
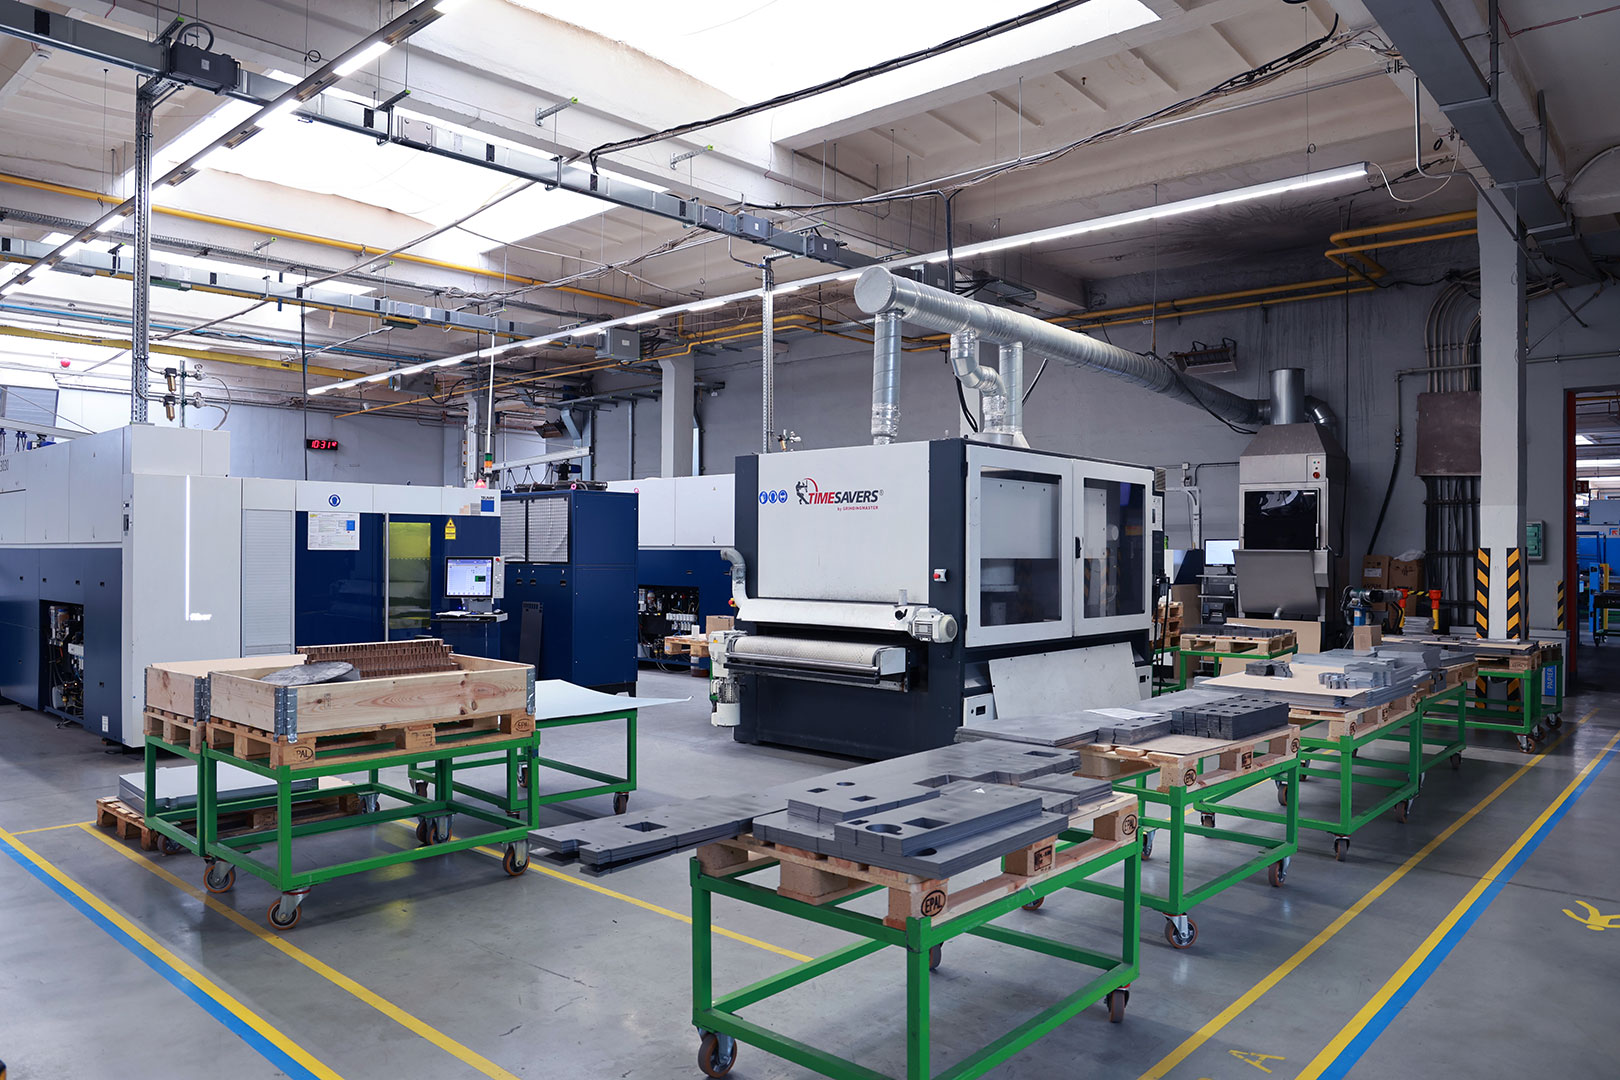
Die Kombination aus spezialisiertem Maschinenpark, Automatisierung und Materialkontrolle ermöglicht es uns, ein Projekt durch aufeinanderfolgende Fertigungsstufen zu führen – vom zugeschnittenen Blech bis zum fertigen Bauteil, das anschließend geschweißt, geschliffen, gereinigt oder oberflächenbehandelt wird.


