


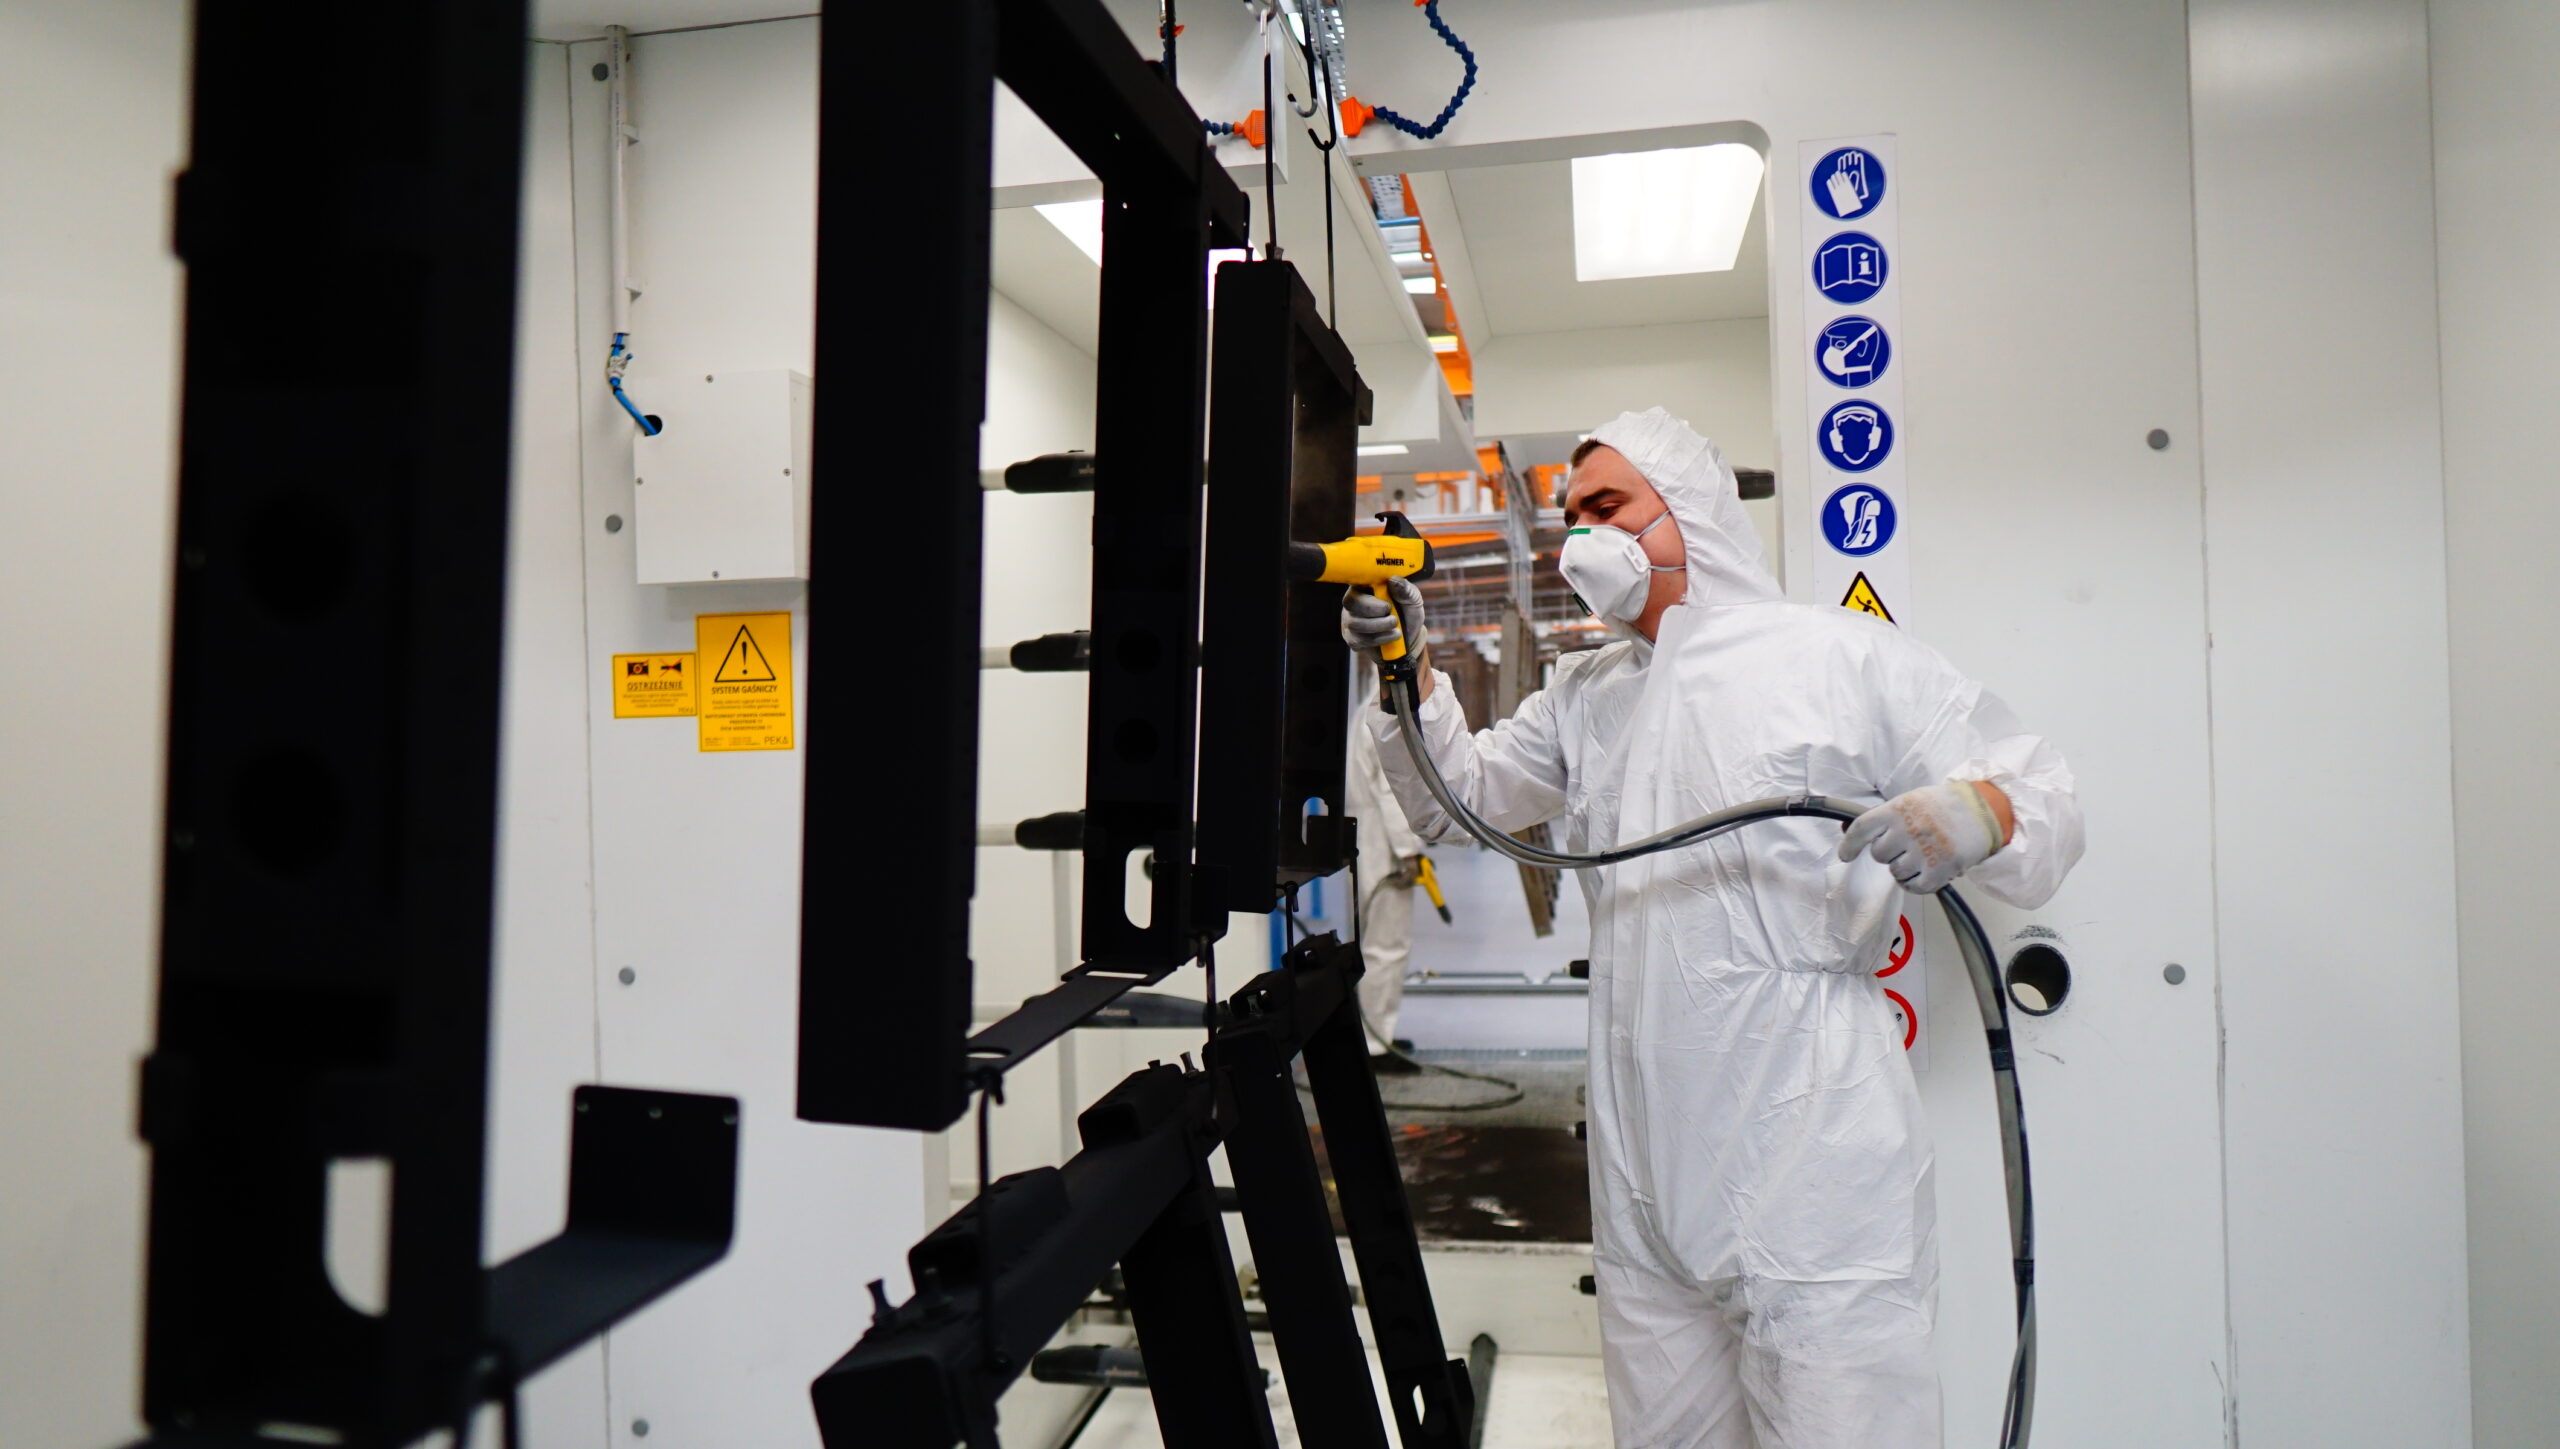


Malowanie proszkowe w Addit jest częścią kompletnego procesu wytwarzania produktów, modułów i konstrukcji opartych na precyzyjnych elementach z blach.
Proces realizujemy zgodnie z dokumentacją i specyfikacją klienta, uwzględniając materiał, geometrię produktu, środowisko pracy, oczekiwaną trwałość, wymagania wizualne oraz późniejszy montaż. W przypadku niepełnej specyfikacji wykorzystujemy doświadczenie zdobyte podczas wdrażania setek systemów lakierniczych, aby wspólnie z klientem i producentem farby przygotować rozwiązanie odpowiednie dla danego produktu.
Pomagamy przeprowadzić próby technologiczne, ustalić sposób przygotowania powierzchni, parametry aplikacji i polimeryzacji oraz zweryfikować właściwości uzyskanej powłoki. Pozwala to ograniczyć ryzyko na etapie wdrożenia i przygotować stabilny proces możliwy do powtarzalnego prowadzenia w produkcji seryjnej.
Dobór systemu do funkcji produktu
Rodzaj powłoki dobieramy do funkcji produktu i warunków, w których będzie użytkowany. Realizujemy systemy przeznaczone do środowisk o różnej agresywności korozyjnej, intensywnej eksploatacji oraz podwyższonych wymaganiach dotyczących trwałości, czyszczenia lub bezpieczeństwa użytkowania.
W zależności od specyfikacji stosujemy między innymi powłoki:
- ESD i antystatyczne,
- antypoślizgowe,
- antygraffiti,
- antybakteryjne,
- bezbarwne,
- jedno- i wielowarstwowe,
- odporne na intensywne użytkowanie,
- odporne chemicznie i temperaturowo- ETFE/PFA typu Halar®.
- przeznaczone do wymagających warunków środowiskowych.
Realizujemy systemy antykorozyjne do klasy C5-M oraz rozwiązania projektowane z myślą o badaniach w komorze solnej do 1440 godzin w najbardziej agresywnych warunkach testowych.
Każdy system analizujemy jako część kompletnego produktu. Uwzględniamy powierzchnie montażowe, punkty uziemienia, wymagania dotyczące przewodności, tolerancje grubości i wpływ powłoki na kolejne etapy produkcji. Dzięki temu malowanie nie utrudnia późniejszego montażu ani nie zmienia funkcji konstrukcji.
Przygotowanie powierzchni
Trwałość i przyczepność powłoki zależą od właściwego przygotowania podłoża. W zależności od rodzaju materiału, stanu powierzchni i wymagań systemu stosujemy procesy chemiczne, mechaniczne lub ich połączenie.
Automatyczne przygotowanie chemiczne obejmuje między innymi odtłuszczanie alkaliczne, płukanie wodą sieciową i demineralizowaną, aktywację powierzchni, nanoceramiczną obróbkę konwersyjną, pasywację oraz suszenie. Parametry kąpieli są monitorowane, a automatyczne dozowanie chemii pomaga utrzymywać właściwe stężenia i powtarzalne warunki procesu.
Przygotowujemy elementy stalowe, nierdzewne i aluminiowe, a także konstrukcje łączące różne materiały i grubości. Pracujemy również z powierzchniami po cynkowaniu, chromianowaniu i innych obróbkach konwersyjnych.
Dla produktów wymagających dodatkowego przygotowania stosujemy również:
- śrutowanie suche i mokre,
- szlifowanie ręczne i zrobotyzowane,
- szpachlowanie i wyrównywanie powierzchni,
- uszczelnianie,
- usuwanie przebarwień spawalniczych,
- przygotowywanie wymaganej chropowatości i struktury powierzchni.
Własne zaplecze pozwala dobrać sposób przygotowania do rzeczywistego stanu produktu, zamiast podporządkowywać cały system ograniczeniom jednej technologii.
Maskowanie i zawieszanie
Przed malowaniem zabezpieczamy gwinty, otwory technologiczne, powierzchnie montażowe, punkty uziemienia, strefy kontaktowe oraz obszary wymagające zachowania określonych tolerancji.
Sposób maskowania przygotowujemy dla konkretnego produktu i jego rewizji. Operatorzy pracują na podstawie cyfrowych instrukcji, a indywidualne maski i pozycjonery wykonujemy przy użyciu plotera. Zapewnia to większą powtarzalność przygotowania elementów o złożonej geometrii.
Projektujemy również sposób zawieszania produktu na linii, uwzględniając jego masę, kształt, powierzchnie wizualne i dostęp do lakierowanych obszarów. Dla nietypowych konstrukcji przygotowujemy dedykowane zawieszki, w tym rozwiązania spawane, klejone lub usuwane po zakończeniu procesu w miejscach niewidocznych.
Odpowiednie ustawienie elementu pomaga uzyskać równomierną grubość powłoki, ograniczyć ślady technologiczne i zapewnić dostęp do trudno osiągalnych powierzchni.
Automatyczne i ręczne nanoszenie powłok
Malowanie proszkowe realizujemy na zautomatyzowanej linii Power & Free, zaprojektowanej do produkcji o wysokiej zmienności, krótkich serii, częstych zmian kolorów i dużej różnorodności wyrobów.
System umożliwia indywidualne prowadzenie trawersów przez kolejne etapy procesu. Parametry transportu, aplikacji, suszenia i polimeryzacji są przypisywane do konkretnego produktu, dzięki czemu różne programy technologiczne mogą być realizowane na jednej linii.
Proces automatyczny uzupełniają niezależne stanowiska ręcznego malowania proszkowego. Pozwalają one realizować krótkie serie, nietypowe kolory, produkty o złożonej geometrii oraz elementy wymagające precyzyjnego pokrycia trudno dostępnych miejsc.
Połączenie automatyzacji i pracy ręcznej umożliwia obsługę zarówno standardowych komponentów, jak i złożonych modułów wymagających indywidualnego podejścia. Klient może wdrażać prototypy, serie pilotażowe i regularną produkcję seryjną na tej samej infrastrukturze.
Kontrolowana polimeryzacja i elementy gabarytowe
Program polimeryzacji dobieramy na podstawie karty technicznej farby, geometrii produktu, grubości materiału i pojemności cieplnej całej konstrukcji.
Automatyczna linia umożliwia prowadzenie procesu w temperaturze do 220°C. Czas i temperatura są rejestrowane za pomocą czujników i przypisywane do programu technologicznego produktu. Ogranicza to ryzyko niedogrzania, przegrzania lub uzyskania niestabilnych właściwości powłoki.
Szczególnej analizy wymagają konstrukcje wykonane z blach o różnych grubościach, których poszczególne części nagrzewają się w innym tempie. Parametry procesu dobieramy dlatego dla całego produktu, a nie wyłącznie na podstawie wymagań materiału lakierniczego.
Elementy przekraczające możliwości standardowej linii realizujemy w dedykowanej lakierni gabarytowej. Umożliwia ona malowanie produktów o wymiarach do:
- 5000 × 3000 × 3000 mm,
- masie do 500 kg.
Zaplecze to pozwala zabezpieczać duże obudowy, ramy, konstrukcje i kompletne zespoły. Instalacja została przygotowana również do nanoszenia specjalistycznych powłok ETFE/PFA typu Halar®. Dzięki połączeniu linii automatycznej, stanowisk ręcznych i lakierni gabarytowej możemy obsługiwać szeroki zakres produktów bez dzielenia projektu pomiędzy kilku dostawców.
Cyfrowa kontrola i identyfikowalność
Dla poszczególnych produktów przygotowujemy indywidualne programy technologiczne uruchamiane za pomocą kodów QR. System kontroluje i archiwizuje parametry przygotowania powierzchni, aplikacji, transportu i polimeryzacji.
Materiały są przechowywane w kontrolowanym środowisku i wykorzystywane zgodnie z zasadą FIFO. Powiązanie danych z systemem SAP pozwala odtworzyć warunki realizacji konkretnego zamówienia lub partii.
Kontrola jakości i walidacja powłok
Proces kończy się kontrolą zgodności powłoki z dokumentacją techniczną i wymaganiami klienta. Własne zaplecze kontrolne pozwala zweryfikować jakość wykonania przed przekazaniem produktu do kolejnego etapu produkcji lub odbiorcy końcowego.
Zakres badań obejmuje między innymi:
- pomiar grubości i połysku,
- kontrolę koloru za pomocą wzorników i spektrofotometru,
- ocenę struktury i jakości wizualnej,
- test siatki nacięć według ISO 2409,
- ołówkowy test twardości według ASTM D3363,
- test Pull-Off i Wet Tape Test,
- wykonywanie płytek referencyjnych i detali świadków,
- badania odporności korozyjnej zgodnie z EN ISO 9227,
- badania w komorze solnej.
Wewnętrzna walidacja pozwala potwierdzić wygląd, przyczepność, twardość i odporność powłoki, a także wykryć potencjalne odchylenia przed rozpoczęciem kolejnych operacji.

Powłoki dostosowane do wymagań produktu
Lakierowanie mokre w Addit jest częścią kompletnego procesu wytwarzania produktów, modułów i konstrukcji opartych na precyzyjnych elementach z blach.
Proces realizujemy zgodnie z dokumentacją i specyfikacją klienta, uwzględniając materiał, geometrię produktu, warunki pracy, wymagania wizualne oraz późniejszy montaż. W przypadku niepełnych wymagań wykorzystujemy doświadczenie zdobyte podczas wdrażania setek systemów lakierniczych, aby wspólnie z klientem i producentem materiałów powłokowych dobrać odpowiednie rozwiązanie.
Pomagamy przeprowadzić próby technologiczne, określić parametry procesu i potwierdzić właściwości uzyskanej powłoki. Pozwala to ograniczyć ryzyko podczas wdrożenia oraz przygotować stabilny i powtarzalny proces produkcyjny.
Dobór systemu do produktu
Rodzaj powłoki dobieramy do funkcji produktu oraz środowiska, w którym będzie użytkowany. Realizujemy systemy jedno- i wielowarstwowe, odporne na działanie środków chemicznych, intensywne użytkowanie i wymagające warunki przemysłowe, a także powłoki spełniające podwyższone wymagania wizualne i specjalistyczne, w tym antygraffiti.
System może składać się z podkładu, warstw pośrednich i warstwy nawierzchniowej. Ich układ dobieramy tak, aby uzyskać odpowiednią przyczepność, trwałość, wygląd oraz wymaganą grubość całej powłoki.
Uwzględniamy również miejsca, które muszą pozostać wolne od lakieru, takie jak powierzchnie montażowe, punkty uziemienia, gwinty, otwory i strefy kontaktowe. Dzięki temu powłoka nie utrudnia montażu ani nie wpływa na funkcjonowanie produktu.
Przygotowanie powierzchni
Trwałość i przyczepność powłoki zależą od właściwego przygotowania podłoża. W zależności od materiału, stanu powierzchni i wymagań systemu stosujemy procesy chemiczne, mechaniczne lub ich połączenie.
Automatyczne przygotowanie chemiczne prowadzimy w instalacji pięciostrefowej. Proces obejmuje odtłuszczanie alkaliczne, płukanie wodą sieciową i demineralizowaną, nanoceramiczną obróbkę konwersyjną oraz suszenie. Automatyczne dozowanie chemii i bieżąca kontrola parametrów zapewniają stabilność oraz powtarzalność procesu.
Dla produktów wymagających innego przygotowania stosujemy również czyszczenie ciśnieniowe, fosforanowanie żelazowe, śrutowanie suche i mokre, szlifowanie ręczne i zrobotyzowane, usuwanie przebarwień spawalniczych, szpachlowanie, uszczelnianie oraz przygotowywanie określonej chropowatości i struktury powierzchni.
Dzięki szerokiemu zapleczu technologicznemu sposób przygotowania podłoża może zostać dostosowany do rzeczywistego stanu produktu i oczekiwanej trwałości powłoki.
Maskowanie i zawieszanie
Przed lakierowaniem zabezpieczamy gwinty, otwory, powierzchnie montażowe, punkty uziemienia, strefy przewodzące oraz inne obszary, które muszą pozostać wolne od powłoki.
Sposób maskowania przygotowujemy dla konkretnego produktu i jego rewizji. Operatorzy pracują na podstawie cyfrowych instrukcji, a indywidualne maski i pozycjonery wykonujemy przy użyciu plotera.
Projektujemy także sposób zawieszania produktu na linii, uwzględniając jego masę, geometrię, powierzchnie wizualne i dostęp do lakierowanych obszarów. Dla nietypowych konstrukcji przygotowujemy dedykowane zawieszki, które stabilizują element i ograniczają widoczność śladów technologicznych.
Zautomatyzowana aplikacja i suszenie
Lakierowanie mokre realizujemy na zautomatyzowanej linii Power & Free, umożliwiającej indywidualne sterowanie transportem trawersów i prowadzenie różnych programów technologicznych.
Lakiery ciekłe nanoszone są w wydzielonej kabinie wyposażonej w system aplikacyjny Wagner. Kontrolowane warunki temperatury i wilgotności ograniczają wpływ otoczenia na jakość powłoki, a pneumatyczna instalacja przygotowania i mieszania materiałów wspiera utrzymanie stabilnych parametrów aplikacji.
W przypadku systemów wielowarstwowych programowane strefy buforowe zapewniają odpowiedni czas odparowania, sezonowania i utwardzania kolejnych warstw. Pozwala to zachować ich właściwą przyczepność i prowadzić różne systemy lakiernicze na jednej linii.
Program suszenia dobieramy do karty technicznej lakieru, geometrii, liczby warstw, grubości materiałów i pojemności cieplnej produktu.
W przypadku konstrukcji wykonanych z materiałów o różnej grubości parametry określamy dla całego produktu, uwzględniając różnice w szybkości nagrzewania. Zapewnia to właściwe utwardzenie oraz stabilność powłoki podczas montażu i eksploatacji.
Cyfrowa kontrola i identyfikowalność
Dla poszczególnych produktów przygotowujemy indywidualne programy technologiczne uruchamiane za pomocą kodów QR. System steruje przebiegiem procesu oraz rejestruje parametry przygotowania powierzchni, aplikacji, transportu, odparowania i suszenia.
Zgodność lakieru z programem technologicznym jest weryfikowana przed aplikacją. Numery partii i terminy przydatności materiałów są kontrolowane w systemie SAP zgodnie z zasadą FIFO.
Kontrola jakości i walidacja powłok
Proces kończy się kontrolą zgodności powłoki z dokumentacją techniczną i wymaganiami klienta.
Zakres kontroli obejmuje między innymi:
- pomiar grubości i połysku,
- kontrolę koloru i jakości wizualnej,
- test siatki nacięć według ISO 2409,
- ołówkowy test twardości według ASTM D3363,
- test Pull-Off i Wet Tape Test,
- wykonywanie płytek referencyjnych i detali świadków,
- badania odporności korozyjnej w komorze solnej.
Własne zaplecze kontrolne pozwala potwierdzić wygląd, przyczepność, twardość i odporność powłoki przed przekazaniem produktu do kolejnego etapu produkcji. Wyniki badań mogą być przypisane do numeru zlecenia, zapewniając ich identyfikowalność.

Addit dysponuje czterema kabinami do obróbki strumieniowo-ściernej: trzema kabinami manualnymi i jedną kabiną zrobotyzowaną.
Stanowiska manualne zapewniają dużą elastyczność podczas obróbki elementów o złożonej geometrii, zróżnicowanych wymaganiach powierzchniowych oraz w projektach typu high mix, low volume. Operator może skoncentrować proces na konkretnych obszarach detalu, uwzględniając jego kształt, konstrukcję oraz funkcję poszczególnych powierzchni.
Kabina zrobotyzowana umożliwia natomiast precyzyjne odtworzenie ustalonej trajektorii, prędkości prowadzenia dyszy i czasu oddziaływania medium. Rozwiązanie to ogranicza wpływ operatora na rezultat procesu i zwiększa powtarzalność w produkcji seryjnej.
Dostępny park maszynowy pozwala na obróbkę elementów o wymiarach do 3000 × 1500 × 1500 mm. Maksymalna masa produktu wynosi do 1000 kg dla urządzeń manualnych oraz do 1500 kg dla stanowiska zrobotyzowanego.
Dobór medium i parametrów do wymagań produktu
Rezultat procesu zależy między innymi od rodzaju materiału, początkowego stanu powierzchni, geometrii elementu oraz funkcji, jaką powierzchnia będzie pełnić w gotowym produkcie.
Dlatego w Addit dobieramy indywidualnie:
- rodzaj i granulację medium ściernego,
- ciśnienie robocze,
- kąt i odległość prowadzenia dyszy,
- prędkość obróbki,
- czas oddziaływania medium,
- liczbę przejść,
- sposób prowadzenia procesu w poszczególnych strefach produktu.
Pozwala to dopasować rezultat zarówno do wymagań funkcjonalnych, jak i wizualnych. W zależności od materiału, konstrukcji oraz specyfikacji produktu potrafimy uzyskiwać powierzchnie o chropowatości poniżej Ra 1.
Celem nie jest jedynie osiągnięcie odpowiedniej wartości w pojedynczym punkcie pomiarowym. Istotna jest również stabilność parametrów na całej powierzchni produktu, w tym w obszarach przy spoinach, zagięciach, krawędziach oraz w strefach o ograniczonej dostępności.
Powtarzalność parametrów w branży medycznej
Obróbkę strumieniowo-ścierną realizujemy między innymi dla klientów z branży medycznej, farmaceutycznej i biofarmaceutycznej. W tych zastosowaniach jakość powierzchni wpływa na możliwość utrzymania czystości, odporność na środki myjące, estetykę oraz bezpieczeństwo użytkowania kompletnego urządzenia.
Sposób obróbki planujemy z uwzględnieniem całej konstrukcji oraz kolejnych etapów produkcji. Odpowiednio dobrane media, kontrolowane parametry procesu i możliwość wykorzystania stanowiska zrobotyzowanego pomagają utrzymać jednolity rezultat pomiędzy poszczególnymi częściami, seriami produkcyjnymi i dostawami.
Element kompleksowego procesu produkcyjnego
Jako dostawca kontraktowy działający w modelu One Stop Shop oceniamy powierzchnię nie tylko z perspektywy pojedynczej operacji, ale również jej wpływu na późniejsze procesy i ostateczną jakość produktu.
Addit bierze odpowiedzialność za dopasowanie procesu do wymagań produktu, jego powtarzalne wykonanie.

Powtarzalna struktura powierzchni i wysoka jakość wizualna
Szlifowanie kierunkowe umożliwia ujednolicenie wyglądu powierzchni, wyrównanie śladów powstałych podczas wcześniejszych operacji technologicznych oraz uzyskanie efektu wizualnego zgodnego z wymaganiami klienta.
W zależności od projektu może również obejmować wyrównywanie spoin i krawędzi, usuwanie lokalnych niedoskonałości oraz przygotowanie detalu do dalszej obróbki lub bezpośredniego zastosowania w gotowym produkcie.
W Addit szlifowanie kierunkowe stanowi część kompleksowej obróbki wykańczającej. Pozwala uzyskać równomierną powierzchnię, kontrolowaną chropowatość oraz jednolity kierunek szlifu, szczególnie istotny w przypadku elementów o wysokich wymaganiach wizualnych.
Trzy maszyny do szlifowania kierunkowego
Addit dysponuje trzema specjalistycznymi maszynami do szlifowania kierunkowego marki Kuhlmeyer: dwoma maszynami obsługiwanymi manualnie i jedną maszyną pracującą w systemie zrobotyzowanym.
Połączenie stanowisk manualnych i zrobotyzowanych umożliwia dopasowanie sposobu realizacji procesu do geometrii elementu, wielkości serii oraz wymaganej jakości powierzchni.
Maszyny manualne zapewniają operatorom dużą elastyczność podczas obróbki elementów o złożonych kształtach, niestandardowych powierzchniach oraz wymagających indywidualnego prowadzenia procesu. Stanowisko zrobotyzowane pozwala natomiast zwiększyć stabilność i powtarzalność szlifu w produkcji seryjnej, ograniczając różnice pomiędzy kolejnymi detalami.
Doświadczeni operatorzy
Jakość szlifowania kierunkowego zależy nie tylko od zastosowanego wyposażenia, lecz również od wiedzy i doświadczenia operatora. Pracownicy Addit posiadają wieloletnie doświadczenie w realizacji projektów wymagających bardzo wysokiej jakości wizualnej powierzchni.
Operatorzy kontrolują sposób prowadzenia pasa, nacisk, kierunek pracy, liczbę przejść oraz kolejność stosowanych materiałów ściernych. Pozwala to ograniczyć ryzyko powstawania nierównomiernego wzoru, miejscowego przegrzania, różnic w odcieniu powierzchni, zaokrąglenia krawędzi lub widocznych przejść pomiędzy poszczególnymi obszarami detalu.
Szeroki wybór materiałów ściernych i metod wykończenia
Szczególne kompetencje Addit dotyczą obróbki elementów ze stali nierdzewnej oraz aluminium. Obsługujemy wszystkie podstawowe rodzaje pasów ściernych, gradacji papieru oraz metod mechanicznego wykańczania powierzchni. Parametry procesu dobierane są do:
- rodzaju materiału,
- stanu powierzchni wejściowej,
- geometrii i wielkości elementu,
- oczekiwanego kierunku oraz intensywności szlifu,
- wymaganej chropowatości,
- standardu wizualnego określonego przez klienta,
- kolejnych operacji technologicznych.
Doświadczenie w wymagających projektach
Kompetencje w zakresie szlifowania kierunkowego rozwijaliśmy podczas realizacji projektów o szczególnie wysokich wymaganiach wizualnych, przede wszystkim dla branży infrastrukturalnej oraz przemysłowej.
Doświadczenie zdobyte w produkcji widocznych komponentów pozwala nam zachować jednolity standard powierzchni również w przypadku większych zespołów składających się z wielu sąsiadujących elementów.


Skontaktuj się z nami
Prześlij nam model 3D, rysunek techniczny lub wymagania dotyczące wykończenia powierzchni.
Przeanalizujemy geometrię komponentów, wymaganą jakość powierzchni, rodzaj materiału oraz wymagania dotyczące wykończenia, aby opracować najbardziej odpowiedni proces szlifowania kierunkowego dla prototypów, produkcji małoseryjnej i stabilnej produkcji seryjnej.


